
انبرخاربازکن
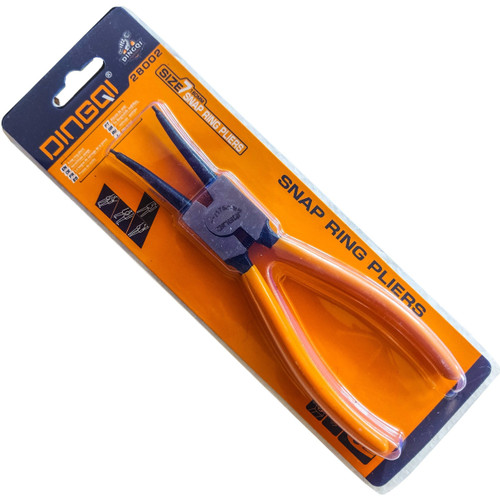
🛠️ راهنمای جامع و تخصصی انبرخاربازکن
۱. عملکرد مکانیکی و تعریف فنی
خار بازکن ابزاری تخصصی از خانواده انبرهای صنعتی است که مشخصاً برای باز کردن (گسترش شعاعی / Expansion) انواع خارهای فنری بیرونی (External Circlips / Retaining Rings) طبق استانداردهایی نظیر DIN 471 طراحی شده است.
- مکانیزم عملکرد معکوس (Reverse Action): برعکس انبرهای معمولی (مانند سیمچین یا انبردست) که با فشردن دستهها دهانه بسته میشود، در خار بازکنها فشردن دستهها موجب باز شدن فکها میشود. این امر نیروی لازم برای غلبه بر تنش تسلیم و الاستیک رینگ فنری روی شفت یا محور را فراهم میکند.
- فنر برگشت (Return Spring): مجهز به فنر داخلی یا متصل به مفصل (Joint) جهت بازگشت سریع به حالت اولیه و کاهش خستگی کاربر در مونتاژهای سریالی.
۲. انواع خاربازکن از نظر هندسه و طراحی فک
| نوع هندسی | زاویه نوک (Tip Angle) | کاربرد و دسترسی |
|---|---|---|
| نوک مستقیم (Straight) | 0∘0^\circ0∘ | دسترسی محوری بدون مانع به شفتها و محورهای آزاد |
| نوک خم ۴۵ درجه (45° Bent) | 45∘45^\circ45∘ | فضاهای نیمهمحدود که دسترسی عمودی غیرممکن است |
| نوک خم ۹۰ درجه (90° Bent) | 90∘90^\circ90∘ | زاویههای کور و موقعیتهای با عمق کم و موانع شعاعی |
۳. متریال، متالورژی و استانداردهای ساخت
برای تحمل نیروهای پیچشی و جلوگیری از لغزش (Slipping) یا شکستگی نوک، کیفیت متالورژی اهمیت بنیادین دارد:
- متریال بدنه: عمدتاً از فولادهای آلیاژی مقاوم نظیر کروم-وانادیوم (Cr-V) یا فولاد ابزار کروم-مولیبدن (Cr-Mo) فورجشده (Drop Forged).
- سختکاری حرارتی (Heat Treatment): بدنه دارای سختی یکنواخت (حدود ۴۴ تا ۴۸ HRC) و نوک فکها سختکاری القایی مضاعف (تا حدود ۵۸ تا ۶۲ HRC) جهت جلوگیری از خمیدگی.
- نوکهای یکپارچه vs نوکهای متصل (Inserted Tips):
- نوکهای یکپارچه ماشینکاری شده: مناسب کارهای عمومی و کارگاهی سبک تا متوسط.
- نوکهای مفتول فنری پرسی (Inserted Piano Wire Tips): بالاترین مقاومت در برابر بار برشی و خستگی، مقاوم در برابر تغییر شکل دینامیکی (استاندارد سریهای صنعتی و Heavy Duty).
۴. جدول سایزبندی، قطر شفت و قطر نوک (استاندارد DIN 5254 Form A/B)
انتخاب صحیح سایز انبر متناسب با قطر شفت و قطر سوراخ خار از تغییر شکل خار یا شکستن نوک ابزار جلوگیری میکند:
| سایز استاندارد | محدوده قطر شفت (mm) | قطر تقریبی نوک (Tip ∅\varnothing∅ - mm) | طول کلی انبر (mm) | |||||
|---|---|---|---|---|---|---|---|---|
| A0 / A01 | ۳ الی ۱۰ | ۰.۹۰.۹۰.۹ | حدود ۱۴۰ | |||||
| A1 / A11 | ۱۰ الی ۲۵ | ۱.۳۱.۳۱.۳ | حدود ۱۴۰ | |||||
| A2 / A21 | ۱۹ الی ۶۰ | ۱.۸۱.۸۱.۸ | حدود ۱۸۰ | |||||
| A3 / A31 | ۴۰ الی ۱۰۰ | ۲.۳۲.۳۲.۳ | حدود ۲۲۵ | |||||
| A4 / A41 | ۸۵ الی ۱۴۰ | ۳.۲۳.۲۳.۲ | حدود ۳۲۰ |
۵. نکات کلیدی در خرید و سنجش کیفیت (ویژه فروش و ارزیابی کیفی)
- انحراف معکوس نوکها (Negative Rake / Outward Angle): نوکهای مرغوب کاملاً استوانهای موازی نیستند؛ بلکه زاویه شیب اندک به سمت بیرون دارند تا هنگام باز شدن کامل، خار به سمت بالا نلغزد و پرتاب نشود.
- لقی مفصل (Joint Clearance): مفصل پرچشده دقیق و بدون لقی جانبی (Zero Side Play)، انتقال حداکثری نیرو را بدون انحراف تضمین میکند.
- پوشش بدنه و روکش دستهها:
- پوششهای ضدزنگ نظیر فسفات سیاه (Black Phosphate)، تفلون یا کروم مات.
- روکش دستگیره ارگونومیک غوطهور (Dipped PVC) یا دو جزئی (TPR/PP) ضدتعریق و ضدلغزش در تماس با روغن و گریس.
۶. کاربردهای اصلی در صنایع
- تعمیرات خودرو و ماشینآلات سنگین: تعویض پلوس، گیربکس، دیسک ترمز، واترپمپ و اتصالات متحرک.
- خطوط مونتاژ صنعتی: استقرار بلبرینگها، چرخدندهها و پولیها روی شفت موتورهای الکتریکی و پمپها.
- تعمیرات الکتروموتور و تجهیزات دوار: نگهداشتن کاسهنمدها و بوشها در موقعیت محوری دقیق.