
ابزارآلات مارک زنی
راهنمای جامع انواع ابزارآلات مارکزنی و شمارهکوبی صنعتی
مارکزنی صنعتی (Part Marking) فرآیند درج دائمی کدهای رهگیری، شماره سریال، مشخصات متالورژیکی، تاریخ تولید و استانداردهای بازرسی بر روی سطوح فلزی، چوبی، پلاستیکی و چرمی است. انتخاب شیوه مارکزنی مناسب به عواملی چون سختی سطح قطعهکار (Rockwell Hardness)، حجم تولید، عمق نفوذ مورد نیاز، و محدودیتهای ایجاد تنش پسماند در متریال بستگی دارد.
۱. دستهبندی بنیادین ابزارآلات مارکزنی بر اساس مکانیزم عملکرد
الف) ابزارهای ضربهای دستی
سنتیترین، مطمئنترین و در دسترسترین روش درج شماره و متن بر روی فلزات، سنبههای فولادی ضربهای هستند:
- سنبه حروف و سنبه اعداد :
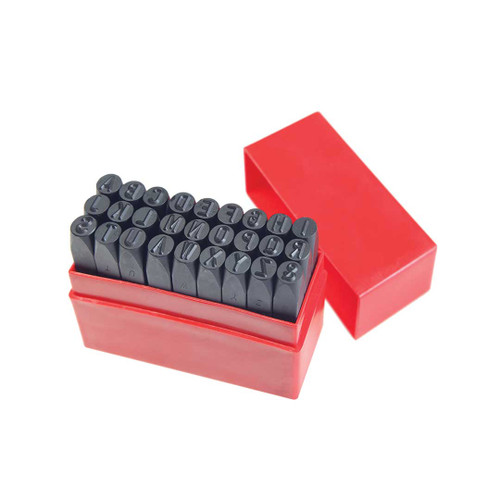
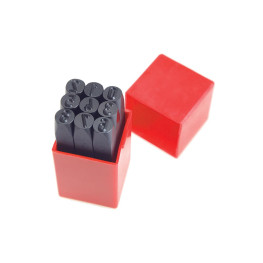
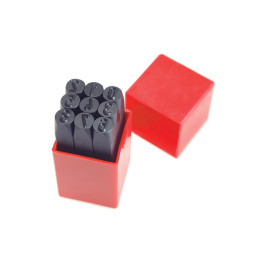
- شامل سریهای اعداد (۹ عددی؛ عدد ۶ و ۹ مشترک) و حروف انگلیسی یا فارسی (۲۷ عددی).
- سایزبندی سنبهها از ۱ میلیمتر تا بیش از ۱۶ میلیمتر بر اساس ارتفاع فونت (Font Height) متغیر است
- سنبههای نقطه ریز یا کمتنش :
- در صنایع نفت، گاز، پتروشیمی، هوافضا و ساخت مخازن تحت فشار، استفاده از سنبههای با لبه تیز ممنوع است زیرا سبب تمرکز تنش (Stress Concentration) و ترک قطعه زیر فشار میشود. سنبههای Low-Stress با لبههای نوکگرد (Radius) یا زنجیرهای از نقاط، بدون آسیب به ساختار متالورژیکی فلز مارک میزنند.
- هولدر سنبه و پلاککوب
- فک یا دستگیرهای فولادی که چند سنبه حروف و عدد در آن چیده شده و با یک ضربه سنگین چکش، چند کاراکتر همتراز، همعمق و منظم را ثبت میکند.
ب) سنبه نشان اتوماتیک
- مکانیزم عملکرد: مجهز به مکانیزم فنر فشرده داخلی است. با فشردن انتهای سنبه روی سطح کار، فنر ناگهان رها شده و بدون نیاز به چکش، یک فرورفتگی دقیق برای نشانگذاری مرکز سوراخکاری یا کدگذاری نقطهای ایجاد میکند.
- نوک کارباید (Tungsten Carbide): نوک این ابزار برای دوام بالا روی فولادهای آلیاژی سخت، از تنگستن کارباید سختکاری شده تولید میشود.
ج) قلمهای حکاکی لرزشی / بادی و برقی
- قلم حکاکی پنوماتیک (Pneumatic Engraver): کارکرد با باد کمپرسور (فشار ۶ بار)، ارائهدهنده فرکانس ضربه بسیار بالا (تا ۳۰,۰۰۰ ضربه در دقیقه). این قلمها با لرزش نوک کارباید، مانند یک خودکار آزادانه روی سختترین فولادها و قالبها خطوط متنی رسم میکنند.
- قلم حکاکی الکتریکی (Electric Engraver): دارای الکتروموتور ویبرهای کوچک با دیمر تنظیم کورس ضربه (Stroke Depth) جهت کار روی شیشه، سرامیک، مس، برنج و چوب.
د) سیستمهای نیمهاتوماتیک و مکانیزه (داتپین و لیزری)
- دستگاههای سوزنی ضربهای (Dot-Peen Marking): سوزن کاربایدی با کنترل CNC کامپیوتری روی سطح ماتریسی از نقاط میکوبد؛ ایدهآل برای چاپ بارکدهای دوبعدی (Data Matrix) و شماره شاسی خودرو.
- مارکرهای حرارتی چوب و چرم (Branding Irons): المنتهای برقی مجهز به کلیشه برنجی داغشده برای سوختنگاری و درج لوگو روی چوب و پالتهای صادراتی.
- مارکرهای فیبر لیزری (Fiber Laser Markers): دقیقترین و سریعترین متد بدون تماس فیزیکی، با توانهای ۲۰ تا ۱۰۰ وات برای حکاکیهای میکرونی و عمیق بر روی انواع استیل، تیتانیوم و ابزارهای برشکاری.
۲. متالورژی سنبههای صنعتی؛ عامل تمایز سنبه باکیفیت
در صنف ابزار، کیفیت سنبههای ضربهای بر مبنای فرآیند حرارتی و گرید فولاد مشخص میشود:
- گرید فولاد: بهترین سنبهها از فولاد ابزار کروم-وانادیوم (Cr-V) یا فولاد ابزار کربنبالا (High Carbon Tool Steel) تولید میشوند.
- سختکاری القایی دوگانه (Dual Induction Hardening):
- نوک سنبه: سختی بالا در بازه ۵۸ تا ۶۲ راکول سی (HRC) جهت نفوذ در متریالهای سخت بدون پهن شدن یا شکستن کاراکتر.
- انتهای ضربهخور سنبه (Striking End): سختی کمتر در بازه ۳۸ تا ۴۲ راکول سی (HRC). این نرمتر بودن هدفمند مانع از پریدن ترکش، پلیسه شدن و ترکیدن انتهای سنبه هنگام ضربه چکش شده و ایمنی چشم کاربر را تضمین میکند.
| روش مارکزنی | سختی متریال مجاز | عمق نفوذ (میلیمتر) | سرعت کار | هزینه اولیه | نیاز به برق/باد |
|---|---|---|---|---|---|
| سنبه دستی حروف/اعداد | تا ۴۵ HRC | ۰.۲ تا ۱.۰ | دستی / متوسط | بسیار اقتصادی | خیر |
| سنبه نشان اتومات | تا ۵۰ HRC | ۰.۱ تا ۰.۵ | سریع (تکنقطهای) | اقتصادی | خیر |
| قلم حکاکی پنوماتیک | تا ۶۵ HRC | ۰.۰۵ تا ۰.۳ | سریع و پیوسته | متوسط | بله (کمپرسور باد) |
| قلم حکاکی الکتریکی | تا ۵۰ HRC | ۰.۰۵ تا ۰.۲ | متوسط | اقتصادی | بله (برق شهر) |
| دستگاه سوزنی (داتپین) | تا ۶۲ HRC | ۰.۱ تا ۰.۸ | اتوماتیک و بالا | بالا | بله (برق و باد) |
۴. استانداردهای فونت و جهت سنبهها در بازار ابزار
- سنبه چپ یا معکوس (Reverse / Mirror Stamp): برای ساخت قالبهای تزریق پلاستیک، سنبهکاری معکوس روی فلز استفاده میشود تا پس از قالبگیری، نوشته روی قطعه نهایی به صورت خوانا و برجسته بیرون بیاید.
- سنبه راست (Standard / Direct Stamp): خوانش مستقیم از چپ به راست روی قطعه کار نهایی.
- فونتهای نقطهای (Dot Matrix Font): حروف و اعداد متشکل از نقاط برای توزیع تنش در خطوط انتقال نفت، گاز و باربرداری (سیم بکسل، قلاب و زنجیر).
۵. چکلیست کاربردی خرید ابزار مارکزنی برای مشتریان
- انطباق سختی: سختی سنبه باید حداقل ۱۰ الی ۱۵ راکول از سطح قطعهکار بیشتر باشد؛ کوبیدن سنبه ۶۰ HRC روی فولاد سختکاری شده موجب پریدگی تیزی حروف میشود.
- نوع بستهبندی و اورگانایزر: سنبههای دستی باکیفیت در جعبههای نشکن پلاستیکی یا چوبی با دسترسی آسان چیده شدهاند تا از گم شدن حروف و فرسودگی نوکها حین جابهجایی جلوگیری شود.
- لبه محافظ هولدر (Safety Grip): در صورت استفاده از هولدرهای دستی، مدلی پیشنهاد شود که دارای محافظ لاستیکی پهن برای مهار ضربات خطارفته چکش باشد.